Vòng bi (ổ lăn) là một trong những chi tiết cơ khí cốt lõi quyết định đến sự vận hành liên tục của máy móc công nghiệp. Tuy nhiên, theo các tài liệu phân tích từ SKF, Schaeffler (FAG/INA), NSK và Timken, phần lớn ổ bi không hỏng do hết tuổi thọ mỏi tự nhiên, mà bị phá hủy sớm bởi các nguyên nhân hoàn toàn có thể phòng tránh được.
Nhận diện chính xác nguyên nhân gây hỏng vòng bi sẽ giúp kỹ sư bảo trì kéo dài tuổi thọ thiết bị, triệt tiêu sự cố dừng máy đột ngột và tối ưu hóa chi phí vận hành cho nhà máy.
1. Bôi trơn không đúng cách – Nguyên nhân gây hỏng vòng bi hàng đầu
Đây là nguyên nhân gây hỏng vòng bi chiếm tỷ lệ cao nhất (trên 36%) trong tất cả các trường hợp hư hỏng sớm tại các nhà máy sản xuất.
Các sai lầm bôi trơn thường gặp:
- Lựa chọn sai chủng loại dầu hoặc mỡ bôi trơn.
- Độ nhớt dầu gốc không đáp ứng đủ tải trọng và tốc độ quay.
- Mỡ bị mất tác dụng do chịu nhiệt độ vượt ngưỡng cho phép.
- Thiếu phụ gia chịu cực áp (EP) khi thiết bị phải mang tải trọng nặng hoặc tải va đập.
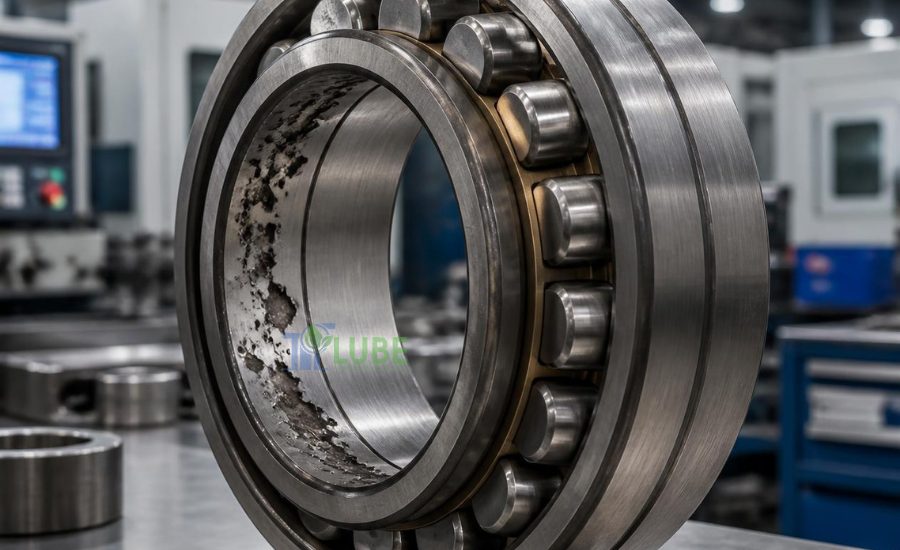
Hậu quả: Màng dầu bôi trơn bị phá vỡ, khiến hai bề mặt kim loại tiếp xúc trực tiếp. Điều này gây ra ma sát lớn, phát nhiệt nhanh và dẫn đến xước rãnh lăn, rỗ bề mặt (Spalling).
2. Bôi trơn sai liều lượng là nguyên nhân gây hỏng vòng bi phổ biến
Trường hợp bôi quá ít mỡ:
- Khiến ổ bi rơi vào tình trạng “khát” mỡ, làm tăng ma sát, gây mài mòn nhanh và cháy ổ bi.
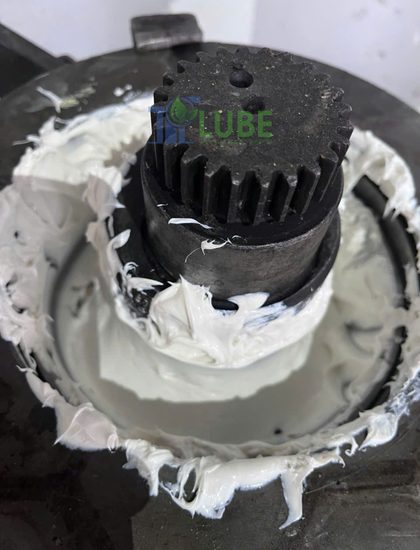
Trường hợp bôi quá nhiều mỡ (Rất phổ biến):
Làm tăng lực cản khuấy mỡ, khiến nhiệt độ cacte ổ bi tăng vọt.
Mỡ bị nhào trộn liên tục dẫn đến lão hóa và tách dầu nhanh chóng.
Tăng áp suất nội bộ làm rách phớt chắn mỡ, tạo điều kiện cho bụi bẩn xâm nhập.
Khuyên dùng từ SKF & NSK: Ổ bi thông thường chỉ nên điền đầy từ 30% – 50% khoảng trống bên trong gối đỡ. Phần không gian còn lại để mỡ giãn nở và tản nhiệt.
3. Ô nhiễm từ bụi bẩn và tạp chất môi trường
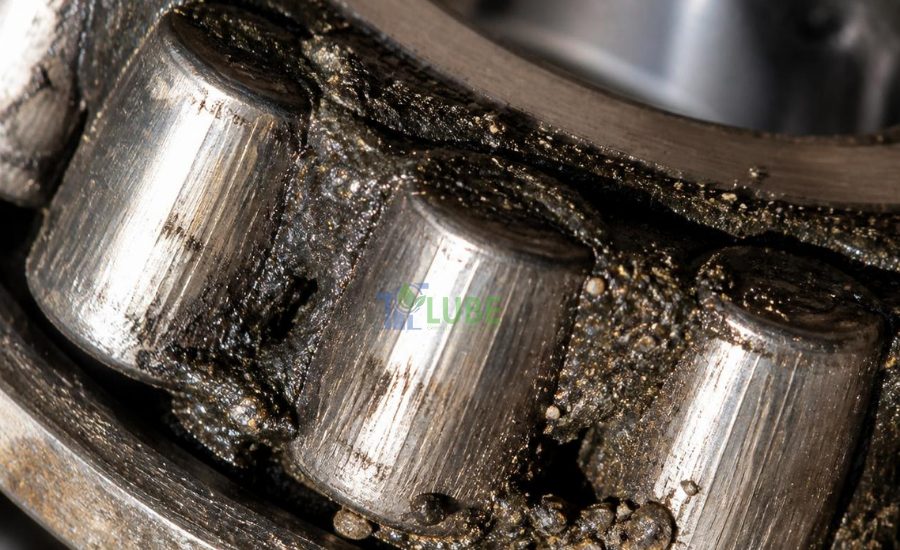
Trong môi trường nhà máy xi măng, khai khoáng, chế biến gỗ, thép hay giấy, bụi bẩn chính là nguyên nhân gây hỏng vòng bi lặng lẽ nhưng tàn phá nặng nề nhất.
Cơ chế gây hại của tạp chất:
- Các hạt bụi, cát, mạt kim loại có kích thước chỉ vài micron vẫn lớn hơn nhiều so với độ dày màng dầu bôi trơn.
- Khi lọt vào rãnh lăn, chúng hoạt động như các hạt mài mòn sắc nhọn.
Hậu quả: Gây cào xước con lăn, rỗ rãnh lăn, làm tăng độ rung động, phát ra tiếng ồn bất thường và làm giảm tuổi thọ vòng bi nhanh chóng.
4. Nước và hơi ẩm xâm nhập gây ăn mòn
Nước là kẻ thù nguy hiểm làm suy giảm chất lượng dầu mỡ và thúc đẩy quá trình ăn mòn hóa học bên trong ổ bi.
Tác hại của nước và độ ẩm:
- Làm phá hủy liên kết màng dầu bôi trơn, giảm năng lực chịu tải.
- Gây ra hiện tượng rỗ ăn mòn (Corrosion Pitting) trên bề mặt con lăn.
- Đẩy nhanh quá trình oxy hóa, làm biến chất dầu mỡ.
Giải pháp: Đối với các thiết bị ngoài trời, cầu cảng hay nhà máy F&B thường xuyên xịt rửa, cần sử dụng mỡ bôi trơn gốc Calcium Sulfonate hoặc Polyurea có khả năng kháng nước và chống rửa trôi vượt trội.
5. Thao tác sai kỹ thuật – Nguyên nhân gây hỏng vòng bi khi lắp đặt
Rất nhiều trường hợp nguyên nhân gây hỏng vòng bi bắt nguồn ngay từ khâu thao tác của kỹ thuật viên bảo trì.
Các sai sót phổ biến khi lắp đặt:
- Dùng búa gõ trực tiếp lên vòng trong hoặc vòng ngoài ổ bi.
- Sử dụng lực ép sai vị trí gây biến dạng con lăn.
- Lắp đặt lệch tâm hoặc không kiểm soát khe hở âm/dương (Internal Clearance).
Hậu quả: Tạo ra các vết nứt vi mô và ứng suất cục bộ, khiến vòng bi phát ra tiếng ồn lớn, rung lắc và hỏng chỉ sau vài giờ vận hành.
6. Căn chỉnh trục sai lệch và tải trọng bất thường
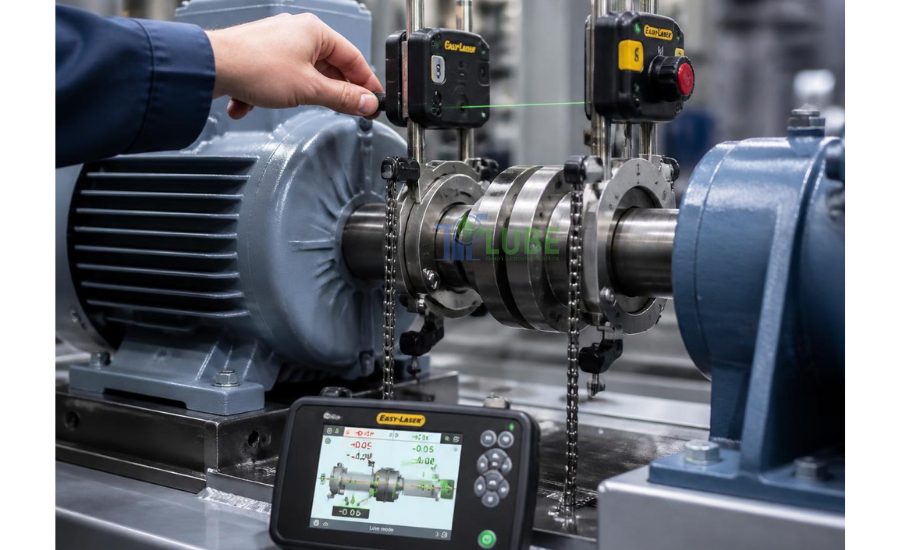
Hiện tượng lệch tâm (Misalignment) giữa trục động cơ và hộp giảm tốc hay bơm công nghiệp làm phân bố tải trọng không đồng đều.
Tác hại của căn chỉnh sai:
- Một góc của vòng bi phải chịu toàn bộ tải trọng vượt quá thiết kế.
- Phát sinh độ rung cao và gia tăng nhiệt độ bất thường.
Giải pháp: Bắt buộc thực hiện căn chỉnh tâm trục bằng thiết bị Laser (Laser Alignment) định kỳ cho các dòng động cơ, bơm, quạt công nghiệp.
7. Dòng điện rò đi qua vòng bi (Electrical Erosion)
Tại các hệ thống sử dụng động cơ biến tần (VFD), servo motor hoặc máy phát điện, hiện tượng rò dòng điện cảm ứng qua vòng bi là một nguyên nhân hỏng vòng bi kỹ thuật cao rất nguy hiểm.
Hậu quả:
- Tạo ra các tia lửa điện vi mô làm nóng chảy bề mặt kim loại.
- Xuất hiện các đường rãnh khía song song (Fluting / Washboarding) trên rãnh lăn.
- Khiến ổ bi phát ra tiếng hú lớn và hỏng hóc nhanh chóng.
Giải pháp: Sử dụng ổ bi phủ lớp cách điện (INSOCOAT) hoặc ổ bi gốm Hybrid theo khuyến nghị của NSK Electrical Erosion Guidelines.
8. Lựa chọn sai chủng loại và thông số vòng bi
Không phải mọi vòng bi có cùng kích thước đường kính trong/ngoài đều có khả năng chịu lực và làm việc giống nhau.
Lựa chọn sai thông số kỹ thuật:
- Dùng vòng bi tiêu chuẩn cho môi trường nhiệt độ cao (trên 150°C) thay vì loại chịu nhiệt chuyên dụng.
- Chọn sai cấp khe hở (C2, Normal, C3, C4) dẫn đến ổ bi bị bó kẹt khi giãn nở nhiệt.
- Dùng vòng bi thép Carbon thông thường thay vì vòng bi Inox trong môi trường hóa chất ăn mòn.
Thay vì chỉ thay mới – Hãy tìm và xử lý nguyên nhân gốc (RCA)
Một sai lầm kinh điển trong bảo trì nhà máy là chỉ thay thế vòng bi mới mỗi khi hỏng mà bỏ qua bước Phân tích nguyên nhân gốc (Root Cause Analysis – RCA). Nếu nguyên nhân gây hỏng vòng bi do ô nhiễm, lệch tâm hay bôi trơn sai không được xử lý triệt để, ổ bi mới thay cũng sẽ nhanh chóng gặp sự cố tương tự.
Kết luận
Phần lớn các trường hợp hỏng vòng bi có thể phòng tránh nếu lựa chọn đúng chất bôi trơn, bôi trơn đúng liều lượng, kiểm soát ô nhiễm, lắp đặt đúng kỹ thuật và vận hành trong điều kiện phù hợp.
Thay vì chỉ tập trung vào chất lượng vòng bi, doanh nghiệp nên xây dựng một giải pháp tổng thể gồm lựa chọn đúng vòng bi, đúng chất bôi trơn và đúng quy trình bảo trì để nâng cao độ tin cậy của thiết bị và giảm chi phí vận hành.
Giải pháp toàn diện từ TPTLUBE
TPTLUBE cung cấp giải pháp đồng bộ nhằm kéo dài tuổi thọ vòng bi, bao gồm dầu mỡ bôi trơn đặc chủng theo từng ứng dụng, lựa chọn và tùy chỉnh vòng bi phù hợp với điều kiện vận hành, cùng các giải pháp phun phủ bảo vệ chống bụi, chống ẩm và chống ăn mòn cho môi trường làm việc khắc nghiệt. Đội ngũ kỹ thuật của TPTLUBE sẵn sàng hỗ trợ khảo sát hiện trường, phân tích nguyên nhân hỏng và đề xuất giải pháp tối ưu nhằm giảm thời gian dừng máy và chi phí bảo trì.
Hotline 24/7: 0972 027 986