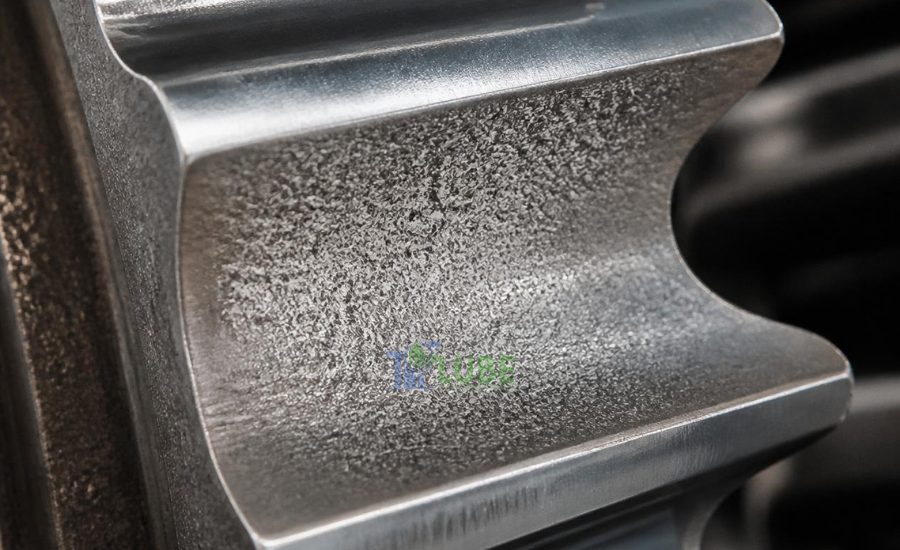
Trong các hộp giảm tốc tải nặng công nghiệp (như ngành xi măng, cán thép, khai khoáng hay tua-bin gió), bánh răng liên tục vận hành dưới áp suất tiếp xúc cực lớn. Micropitting (hay còn gọi là tróc vảy vi mô bề mặt) là một trong những dạng hư hại mỏi bề mặt phổ biến nhất nhưng lại rất khó phát hiện ở giai đoạn đầu.
Khi quan sát bằng mắt thường dưới ánh sáng xưởng bảo trì, vùng bề mặt răng bị tổn thương không hình thành các hố rỗ sâu ngay mà thường có màu xám mờ, sần sùi giống như bị đánh nhám hoặc phủ một lớp sương mờ (frosted appearance).
Nếu không có biện pháp can thiệp kịp thời, hiện tượng này sẽ làm suy giảm biên dạng răng, gây ra tiếng ồn lớn và dẫn đến sự cố phá hủy bánh răng toàn diện.
Micropitting hình thành như thế nào?
Trong quá trình ăn khớp, hai bề mặt kim loại của bánh răng được phân tách bởi một màng dầu EHL (Elastohydrodynamic Lubrication). Màng bôi trơn đàn hồi thủy động này đóng vai trò đệm nâng, ngăn chặn ma sát kim loại – kim loại.
Tuy nhiên, nếu màng dầu này không đủ chiều dày so với độ nhám bề mặt (asperities), các đỉnh nhấp nhô vi mô trên hai mặt răng sẽ liên tục va chạm trực tiếp với nhau dưới tải trọng cao.
Quá trình hình thành diễn ra theo 3 bước:
Va chạm đỉnh nhấp nhô: Màng dầu EHL bị thủng, các đỉnh kim loại vi mô va quệt liên tục sinh ra ma sát cục bộ.
Xuất hiện vết nứt vi mô: Chu kỳ ứng suất lặp đi lặp lại sinh ra các vết nứt mỏi cực nhỏ (kích thước < 10 µm) nằm ngay bên dưới hoặc trên bề mặt tiếp xúc.
Bóc tách mảnh kim loại: Các vết nứt phát triển lan rộng theo góc nghiêng, làm tróc các mảnh kim loại siêu nhỏ và để lại hàng triệu hốc vi mô. Đây chính là hiện tượng micropitting.
6 Nguyên nhân chính gây ra hiện tượng Micropitting
Micropitting thường không xuất phát từ một nguyên nhân duy nhất mà là sự kết hợp của nhiều yếu tố:
Độ nhớt dầu gốc quá thấp: Dầu bị loãng tại nhiệt độ làm việc thực tế khiến chiều dày màng dầu EHL không đủ sức phân tách bề mặt.
Nhiệt độ vận hành cao: Nhiệt độ gối đỡ và hộp số tăng cao làm suy giảm chỉ số độ nhớt (VI), khiến màng bôi trơn bị mỏng đi nghiêm trọng.
Độ nhám bề mặt răng lớn: Bề mặt chế tạo hoặc gia công thô ráp có các đỉnh nhấp nhô cao, đòi hỏi màng dầu phải rất dày mới che phủ hoàn toàn.
Tải trọng tiếp xúc và ứng suất nén cao: Lực ép lớn tại vùng ăn khớp gia tăng áp lực lên cấu trúc tinh thể kim loại.
Chuyển động lăn – trượt kết hợp: Tỉ lệ trượt cao tại vùng chân răng và đỉnh răng làm tăng ma sát trượt, thúc đẩy vết nứt vi mô phát triển nhanh hơn.
Lệch trục và phân bố tải không đều: Sai lệch lắp đặt hộp số làm tập trung ứng suất cục bộ vào một góc của mặt răng.
Micropitting khác Pitting như thế nào?
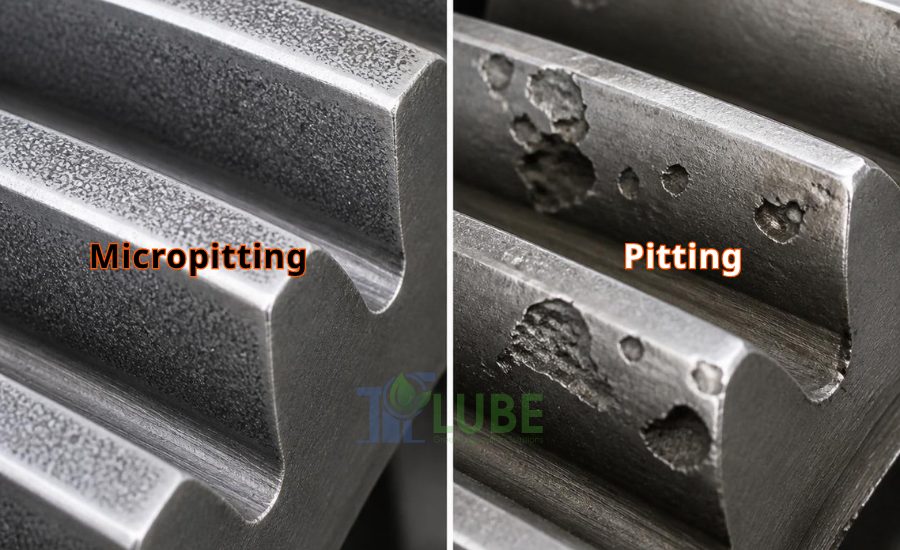
Mặc dù đều là hiện tượng mỏi bề mặt kim loại, hai dạng hư hại này có quy mô và biểu hiện hoàn toàn khác biệt:
| Đặc điểm so sánh | Micropitting (Tróc vảy vi mô) | Pitting / Macropitting (Rỗ bề mặt) |
| Kích thước hốc tổn thương | Siêu nhỏ (10 µm), không thể thấy từng hốc bằng mắt thường. | Rõ ràng (> 0.5 µm), quan sát dễ dàng bằng mắt thường. |
| Biểu hiện bề mặt | Mờ xám, nhám như bị xịt cát hoặc đánh bằng giấy nhám (frosted). | Xuất hiện các hố rỗ sâu, bờ hố sắc nét, bề mặt xung quanh vẫn sáng. |
| Vị trí xuất hiện | Thường bắt đầu ở vùng chân răng (nơi có tỉ lệ trượt cao). | Xuất hiện dọc theo đường dốc ăn khớp và vùng chịu tải lớn. |
| Hệ quả dài hạn | Làm thay đổi biên dạng răng, biến thành Pitting nặng nếu không xử lý. | Gây gãy răng, sứt mẻ bánh răng lập tức. |
Dầu bánh răng có ảnh hưởng đến Micropitting không?
Có.
Khả năng chống micropitting không chỉ phụ thuộc vào cấp độ nhớt ISO VG mà còn liên quan đến:
- Độ nhớt thực tế tại nhiệt độ vận hành
- Khả năng hình thành màng dầu
- Công nghệ dầu gốc
- Hệ phụ gia
- Đặc tính ma sát
- Khả năng chống micropitting đã được kiểm chứng
Vì vậy, hai loại dầu cùng ISO VG không nhất thiết có khả năng bảo vệ bánh răng chống micropitting giống nhau.
Làm thế nào để hạn chế Micropitting?
Để giảm nguy cơ micropitting cần xem xét đồng thời:
Chọn đúng độ nhớt theo dải nhiệt thực tế: Căn cứ vào tốc độ quay, tải trọng và nhiệt độ làm việc của hộp số để chọn độ nhớt tối ưu.
Sử dụng dầu đạt tiêu chuẩn OEM: Ưu tiên các dòng dầu bánh răng đạt chứng nhận chống tróc vảy vi mô từ các hãng sản xuất hộp số danh tiếng (Flender, SEW-Eurodrive, David Brown…).
Kiểm soát nhiệt độ dầu: Bổ sung bộ trao đổi nhiệt/quạt làm mát nếu nhiệt độ hộp số liên tục vượt quá 80 độ C.
Giữ dầu sạch tuyệt đối: Lọc bỏ mạt kim loại và bụi bẩn (sử dụng lọc 10µm) để tránh các hạt cứng làm xước bề mặt răng.
Đảm bảo căn chỉnh động lực học: Căn chỉnh tâm trục và độ ăn khớp bánh răng chuẩn xác để phân bố tải trọng đều trên toàn bộ chiều rộng mặt răng.
Kiểm tra tình trạng dầu định kỳ: Phân tích chỉ số hàm lượng kim loại mòn (Fe, PQ Index) và đo độ nhớt dầu theo chu kỳ 3 – 6 tháng.
Quan trọng nhất, không nên hiểu đơn giản rằng dầu càng đặc hoặc phụ gia EP càng mạnh thì khả năng chống micropitting càng tốt.
Câu hỏi thường gặp (FAQ)
1. Dầu bánh răng chứa phụ gia EP mạnh hơn có giúp chống Micropitting tốt hơn không?
Không hoàn toàn. Phụ gia chịu cực áp EP (Extreme Pressure) truyền thống chứa Lưu huỳnh – Phốt pho chủ yếu chống hàn dính khi tải va đập. Một số phụ gia EP quá mạnh ở nhiệt độ cao thậm chí có thể gây ăn mòn hóa học bề mặt, làm tình trạng tróc vi mô trở nên tồi tệ hơn. Cần sử dụng dòng dầu được thiết kế hệ phụ gia chống micropitting riêng biệt.
2. Dầu tổng hợp PAO có chống tróc vảy vi mô tốt hơn dầu khoáng không?
Có. Dầu gốc tổng hợp PAO có chỉ số độ nhớt cao, hệ số ma sát trượt thấp hơn và khả năng chịu nhiệt vượt trội, giúp màng dầu EHL luôn dày hơn dầu khoáng từ 20% – 30% ở điều kiện nhiệt độ cao.
3. Khi phát hiện bánh răng bị xám mờ (Micropitting nhẹ) thì có cần thay bánh răng ngay không?
Chưa cần thay lập tức nếu biên dạng răng chưa bị biến dạng nặng. Anh nên vệ sinh hộp số, chuyển sang sử dụng loại dầu bánh răng tổng hợp có cấp chống tróc vảy vi mô cao (đạt FZG Class > 10) và theo dõi mật độ mạt kim loại trong dầu định kỳ.
Các bài viết kỹ thuật liên quan
👉 [EHL Là Gì ? Cơ Chế Bôi Trơn Đàn Hồi Thủy Động]
👉 [2 Mỡ Cùng NLGI Tại Sao Lại Khác Hiệu Suất ?]
👉 [Cơ Chế Nhả Dầu Của Mỡ Bôi Trơn]
Kết luận
Micropitting là hiện tượng mỏi bề mặt vi mô trên bánh răng, có liên hệ chặt chẽ với độ dày màng dầu EHL, độ nhám bề mặt, tải trọng và điều kiện vận hành.
Việc lựa chọn đúng dầu bánh răng cần dựa trên độ nhớt, nhiệt độ, tải trọng và yêu cầu chống micropitting của thiết bị, thay vì chỉ dựa vào cấp ISO VG.
TPTLUBE cung cấp các giải pháp dầu bánh răng công nghiệp hiệu suất cao và hỗ trợ lựa chọn dầu phù hợp với từng điều kiện vận hành – bôi trơn đúng, bảo vệ thiết bị, tối ưu chi phí.
Tham khảo các giải pháp bôi trơn đặc chủng tại:
👉 [Danh mục mỡ bôi trơn công nghiệp]
👉 [Danh mục dầu bôi trơn công nghiệp]
👉 [Danh mục bình xịt bôi trơn công nghiệp]
👉 [Danh mục dầu mỡ bôi trơn cáp thực phẩm]
👉 [Danh mục hóa chất tẩy rửa NSF]
Hotline 24/7: 0972 027 986