Trong quá trình vận hành nhà máy, việc lựa chọn đúng mỡ bảo dưỡng khuôn ép nhựa đóng vai trò quyết định đến độ chính xác của sản phẩm, chu kỳ ép (cycle time) và tuổi thọ của bộ khuôn.
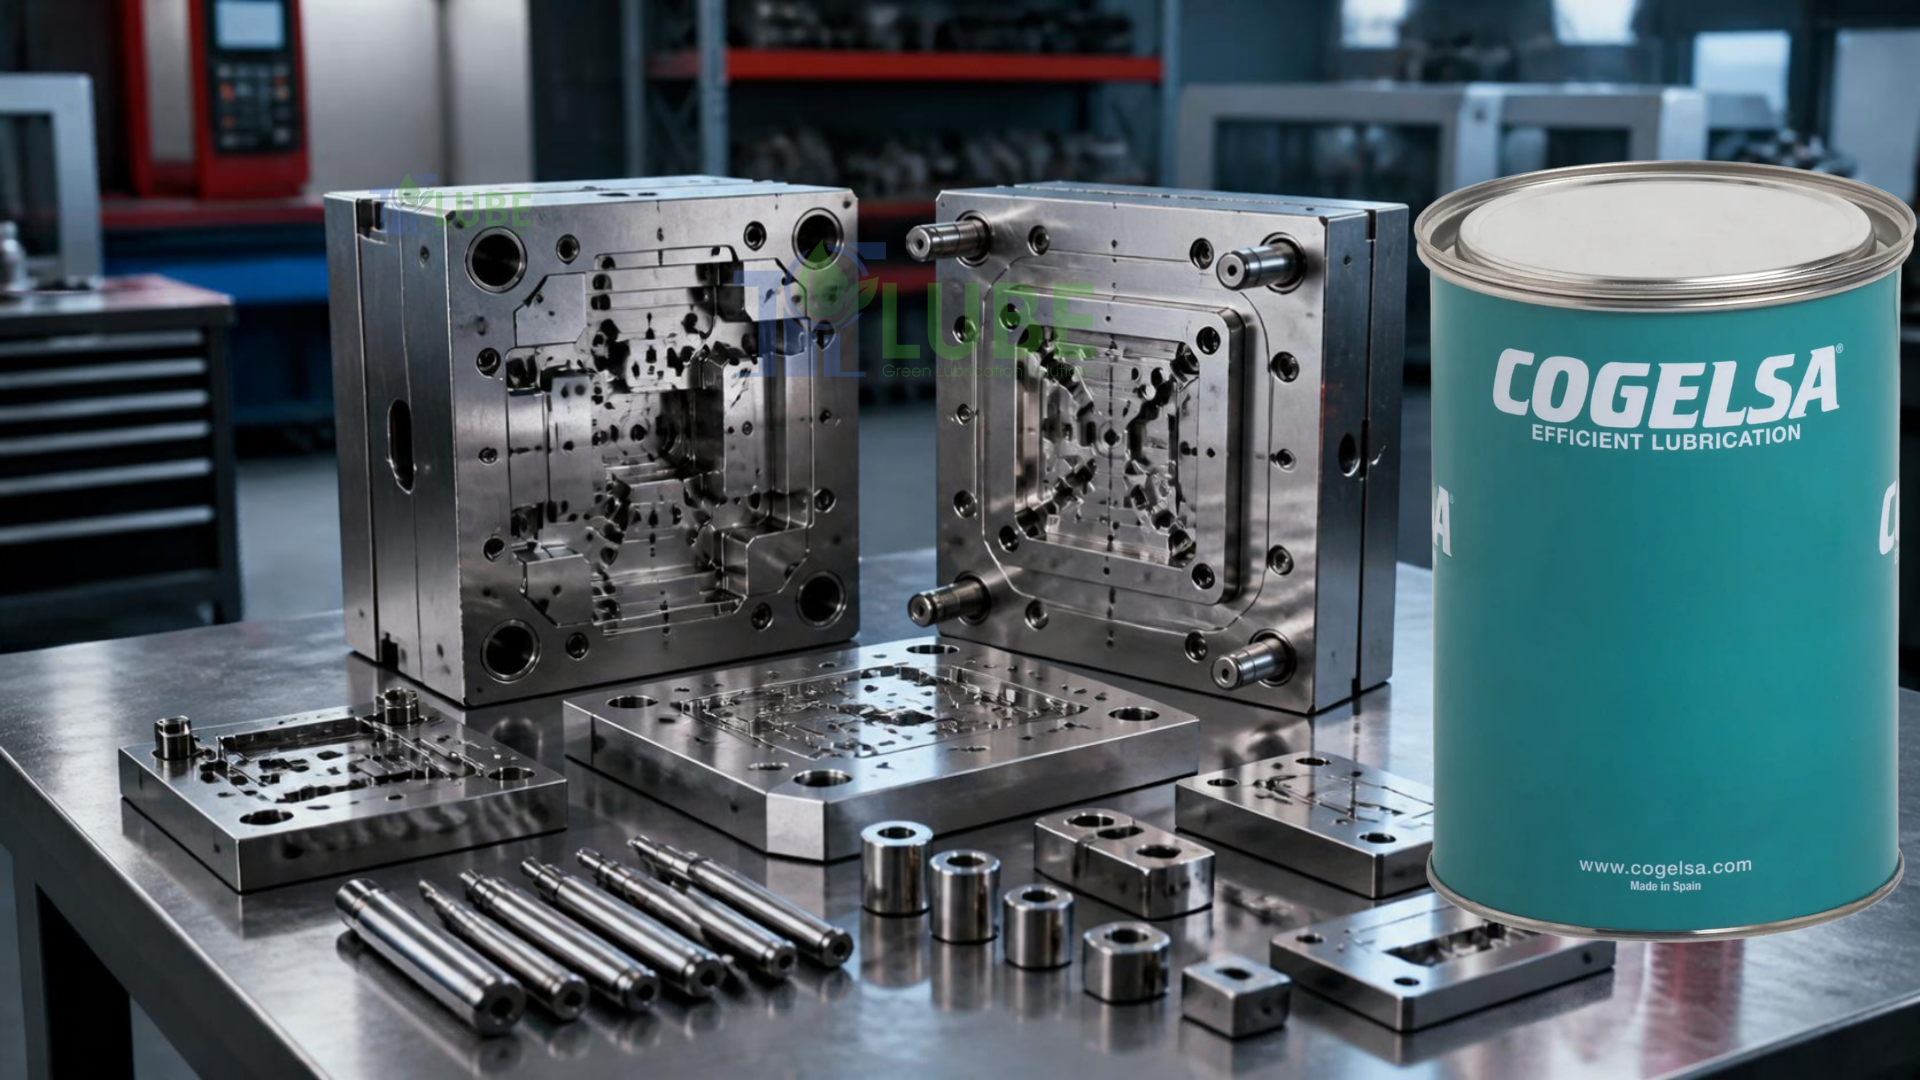
Trong một bộ khuôn ép nhựa, các vị trí như chốt đẩy (ejector pin), thanh trượt (slide core), pin – bạc hướng dẫn (guide pin & bushing) và chân ren chịu nhiệt có điều kiện làm việc hoàn toàn khác nhau. Vì vậy, sử dụng một loại mỡ duy nhất cho toàn bộ khuôn là một sai lầm kỹ thuật phổ biến dẫn đến tình trạng kẹt chốt, xước mặt khuôn (galling) hoặc cháy mỡ.
Việc chọn đúng mỡ bảo dưỡng khuôn ép nhựa cho từng vị trí sẽ giúp tối ưu hóa ma sát, hạn chế dừng máy đột xuất và hỗ trợ công tác tháo lắp bảo trì dễ dàng hơn.
Vì Sao Cần Phân Loại Mỡ Bảo Dưỡng Khuôn Ép Nhựa Theo Vị Trí Vận Hành?
Mỗi vị trí trong khuôn ép nhựa phải chịu đựng các thách thức cơ học và nhiệt học riêng biệt. Khi lựa chọn mỡ bảo dưỡng khuôn ép nhựa, kỹ sư bảo trì cần xem xét đồng thời 6 yếu tố cốt lõi:
Nhiệt độ làm việc: Nhiệt độ khuôn thực tế và nhiệt độ vùng gia nhiệt cục bộ.
Tải trọng và tốc độ: Chuyển động va đập trượt hay tải trọng nén tĩnh.
Loại chuyển động: Tịnh tiến lặp lại liên tục hay chuyển động xoay/trượt góc.
Độ nhớt dầu gốc (Base Oil Viscosity): Quyết định độ dày màng dầu bôi trơn.
Loại chất làm đặc (Thickener): Ảnh hưởng đến khả năng chịu nhiệt, kháng nước và độ ổn định cơ học.
Chất bôi trơn rắn: Sự bổ sung của PTFE, Graphite hoặc MoS2 để chịu tải cực áp (EP).
Mỡ Bảo Dưỡng Khuôn Ép Nhựa Cho Chốt Đẩy (Ejector Pin): Ưu Tiên Ổn Định Nhiệt, Ít Tạo Cặn
Chốt đẩy (Ejector pin) làm việc với chuyển động tịnh tiến lặp lại liên tục trong các khe hở cực nhỏ dưới nhiệt độ cao. Nếu dùng mỡ không phù hợp, mỡ sẽ bị oxy hóa, đặc lại hoặc tạo cặn cacbon, từ đó làm tăng lực ma sát và gây kẹt chốt hoặc làm bẩn sản phẩm nhựa.
Đối với vị trí này, COGELSA ULTRAGREASE TOP 2 là giải pháp mỡ bảo dưỡng khuôn ép nhựa hiệu suất cao vượt trội.
Dầu gốc: Fluorinated (PFPE) cao cấp.
Chất làm đặc: Polytetrafluoroethylene (PTFE).
Cấp độ đặc: NLGI 2.
Dải nhiệt độ làm việc: -30°C đến +260°C.
Tải hàn (4-Ball Weld Load): 800 kg (khả năng chịu áp lực cực cao).
Đặc tính nổi bật: Độ bay hơi cực thấp ở nhiệt độ cao, kháng nước, kháng hóa chất nhựa và hoàn toàn không tạo cặn.
Phương án thay thế mỡ Sumico:
- Chuyển đổi: SUMITEC F943/ F931M → COGELSA ULTRAGREASE TOP 2
Lưu ý: Mỡ hệ PFPE/PTFE không tương thích với mỡ gốc khoáng thông thường. Cần vệ sinh sạch hoàn toàn mỡ cũ trước khi bôi mỡ mới.
Mỡ Bảo Dưỡng Khuôn Ép Nhựa Cho Chân Ren Chịu Nhiệt: Sử Dụng Anti-Seize Paste
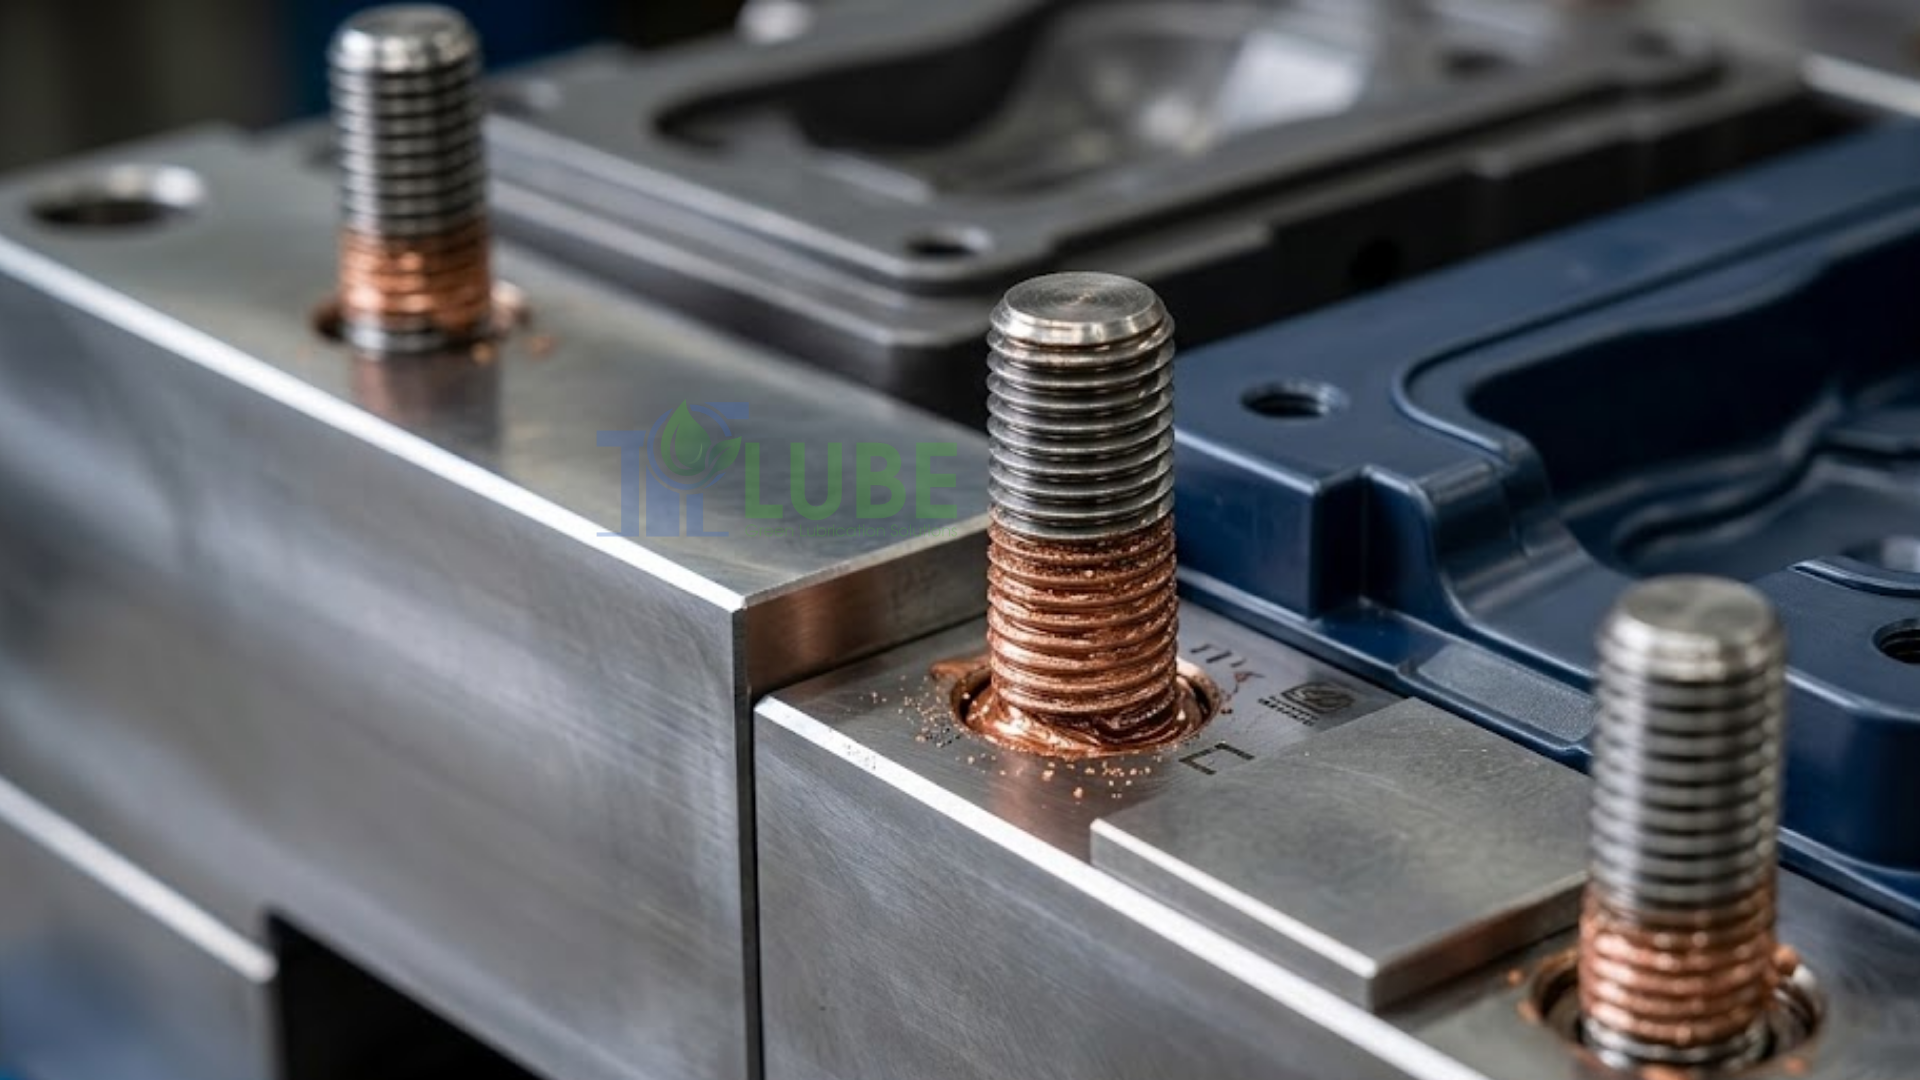
Các vị trí chân ren, bulông và mối ghép gá lắp gần vùng gia nhiệt của khuôn thường bị oxy hóa nhiệt, dẫn đến bó ren, cháy ren hoặc vỡ ren khi tháo lắp bảo trì. Tại các vị trí này, bạn nên sử dụng hợp chất chống kẹt (Anti-seize paste) thay vì mỡ bôi trơn thông thường.
1. Nhiệt độ làm việc tiêu chuẩn (lên đến 900°C)
Sử dụng COGELSA ULTRAPASTE XTG 320-12:
Thành phần: Paste chứa khoảng 20% Graphite mịn.
Cấp độ đặc: NLGI 1–2 | Tải hàn: 620 kg.
Dải nhiệt độ: -40°C đến +900°C.
Chuyển đổi: SUMICO Moly Paste 500 → COGELSA ULTRAPASTE XTG 320-12
2. Nhiệt độ cực cao (lên đến 1100°C)
Sử dụng COGELSA ULTRAPASTE CU 25 (Paste đồng):
Thành phần: Chứa 25% đồng mịn và chất bôi trơn rắn micron hóa.
Dải nhiệt độ: -30°C đến +1100°C | Tải hàn 4 bi: 500 kg.
Chuyển đổi: SUMICO Moly Paste AS → COGELSA ULTRAPASTE CU 25
Mỡ Bảo Dưỡng Khuôn Ép Nhựa Cho Thanh Trượt, Pin Và Bạc Chịu Tải
Các cơ cấu thanh trượt (slide core), pin hướng dẫn và bạc trượt đòi hỏi dòng mỡ bảo dưỡng khuôn ép nhựa có khả năng chịu tải trọng động, độ bám dính cao và duy trì màng dầu liên tục để tránh hiện tượng va đập mài mòn.
COGELSA ULTRAPLEX TG SYNT 1 là lựa chọn chuyên dụng tối ưu:
Dầu gốc: Dầu tổng hợp cao cấp (Synthetic Oil).
Chất làm đặc: Complex Lithium.
Cấp độ đặc: NLGI 1 | Độ nhớt dầu gốc: khoảng 1000 mm²/s ở 40°C (màng dầu rất dày).
Dải nhiệt độ: -40°C đến +180°C | Tải hàn 4 bi: 400 kg.
Chuyển đổi: SUMICO MP No.1 → COGELSA ULTRAPLEX TG SYNT 1
Mỡ Cho Pin – Bạc Tải Trọng Cao Cần Bổ Sung MoS₂
Đối với các vị trí chịu tải trọng nén va đập lớn nhưng nhiệt độ hoạt động ở mức trung bình, việc bổ sung chất bôi trơn rắn Molybdenum Disulfide (MoS₂) là giải pháp mỡ bảo dưỡng khuôn ép nhựa cực kỳ hiệu quả và tiết kiệm chi phí.
Dầu gốc: Dầu khoáng chọn lọc + Chất làm đặc Lithium Soap + Phụ gia MoS₂.
Cấp độ đặc: NLGI 2 | Tải hàn 4 bi: 400 kg.
Dải nhiệt độ: -30°C đến +120°C (chịu được đỉnh nhiệt cao trong thời gian ngắn).
Chuyển đổi: SUMICO GREASE S No.2 → COGELSA LITKEMOL 72
Bảng chuyển đổi tham khảo
| Vị trí | Sản phẩm đang dùng | Giải pháp COGELSA |
|---|---|---|
| Chân ren chống kẹt | SUMICO Moly Paste 500 | ULTRAPASTE XTG 320-12 |
| Ren nhiệt độ rất cao | SUMICO Moly Paste AS | ULTRAPASTE CU 25 |
| Chốt đẩy khuôn | SUMITEC F943 / F931M | ULTRAGREASE TOP 2 |
| Thanh trượt, pin, bạc tải cao | SUMICO MP No.1 | ULTRAPLEX TG SYNT 1 |
| Pin, bạc có tải cao | SUMICO GREASE S No.2 | LITKEMOL 72 |
Các phương án trên đã được TPTLUBE kiểm tra về mặt kỹ thuật, và một số sản phẩm COGELSA đã được sử dụng thành công trong bảo trì máy ép nhựa tại khách hàng.
Quy Trình Chuyển Đổi Mỡ Bảo Dưỡng Khuôn Ép Nhựa
Để đảm bảo hiệu quả tối đa khi chuyển đổi từ mỡ Sumico hoặc các thương hiệu khác sang COGELSA, kỹ sư nhà máy nên tuân thủ các bước sau:
Làm sạch tuyệt đối mỡ cũ: Sử dụng dung dịch tẩy rửa chuyên dụng để loại bỏ mỡ cũ và cặn bẩn trên bề mặt chi tiết.
Không trộn lẫn các gốc mỡ khác nhau: Đặc biệt đối với mỡ gốc PFPE/PTFE (ULTRAGREASE TOP 2), nếu trộn lẫn với mỡ gốc khoáng sẽ làm mất tác dụng bôi trơn và gây vón cục.
Bôi lượng mỡ vừa đủ: Chỉ bôi một lớp mỏng đều lên bề mặt chốt đẩy và thanh trượt. Bôi quá nhiều mỡ sẽ gây lãng phí và dễ tràn vào lòng khuôn gây lỗi sản phẩm.
Theo dõi chu kỳ vận hành đầu tiên: Kiểm tra nhiệt độ và tình trạng bề mặt chi tiết sau những ca chạy máy đầu tiên.
Câu Hỏi Thường Gặp (FAQ)
1. Tại sao không nên dùng mỡ bôi trơn thông thường cho chốt đẩy khuôn ép nhựa?
Chốt đẩy hoạt động trong khe hở rất hẹp ở nhiệt độ cao. Mỡ thông thường dễ bị nhiệt làm biến tính, tạo cặn cacbon gây kẹt chốt và văng mỡ làm hỏng bề mặt sản phẩm nhựa.
2. Vì sao mỡ PFPE như ULTRAGREASE TOP 2 bắt buộc phải làm sạch mỡ cũ trước khi bôi?
Mỡ PFPE/PTFE không đồng tan và không tương thích với mỡ gốc khoáng hay mỡ synthetic thông thường. Nếu không làm sạch, hai gốc mỡ sẽ tách pha, làm giảm khả năng chịu nhiệt và mất tác dụng bôi trơn.
3. Khi nào nên dùng paste đồng (ULTRAPASTE CU 25) thay cho paste graphite (ULTRAPASTE XTG 320-12)?
Nên dùng paste đồng ULTRAPASTE CU 25 cho các vị trí chân ren, bu-lông làm việc ở vùng nhiệt độ cực cao (lên đến 1100°C) hoặc tại các mối nối chịu lực siết lớn có nguy cơ dính chặt sau thời gian dài vận hành.
COGELSA & TPTLUBE – Giải Pháp Mỡ Bảo Dưỡng Khuôn Ép Nhựa Toàn Diện
COGELSA là nhà sản xuất chất bôi trơn công nghiệp danh tiếng đến từ Tây Ban Nha với hơn 100 năm kinh nghiệm chuyên nghiên cứu và phát triển các giải pháp bôi trơn hiệu suất cao.
Tại Việt Nam, TPTLUBE là đơn vị chuyên phân phối và tư vấn kỹ thuật các dòng mỡ bảo dưỡng khuôn ép nhựa COGELSA. Đội ngũ kỹ thuật của TPTLUBE luôn sẵn sàng hỗ trợ nhà máy đối chiếu mã mỡ đang sử dụng, khảo sát điều kiện vận hành thực tế và đưa ra phương án chuyển đổi tối ưu nhất về cả hiệu năng lẫn chi phí.
Tham khảo các giải pháp bôi trơn đặc chủng tại:
 [Danh mục mỡ bôi trơn công nghiệp]
[Danh mục dầu bôi trơn công nghiệp]
[Danh mục bình xịt bôi trơn công nghiệp]
[Danh mục dầu mỡ bôi trơn cấp thực phẩm]
[Danh mục hóa chất tẩy rửa NSF]
Hotline 24/7: 0972 027 986